焊接截止阀的安装与维护技巧
焊接截止阀的安装与维护技巧:从规范操作到长效运行的实践指南
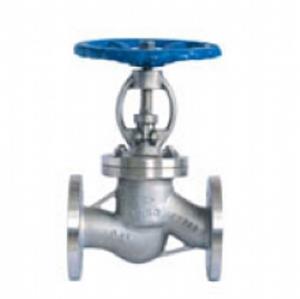
焊接截止阀作为工业管道系统中承受高压、高温及腐蚀性介质的关键控制元件,其安装质量与维护水平直接影响系统的安全性和运行效率。新疆远大阀门将从安装前的准备、焊接工艺控制、调试规范及日常维护四个维度,解析焊接截止阀全生命周期管理的核心技巧。
一、安装前准备:细节决定成败
1. 工况匹配性核查
安装前需确认阀门型号、压力等级(如PN16-PN420)及材质(如碳钢、不锈钢、双相钢)与管道设计参数完全一致。例如,在含氯离子介质(Cl⁻浓度>50ppm)的工况中,若误选用304不锈钢阀门,可能导致应力腐蚀开裂,而应选择316L或双相钢2205材质。同时需检查阀门流向标识,确保介质流动方向与阀体箭头一致,避免因反向安装导致密封失效。
2. 管道清洁与同轴度校准
管道内部需用压缩空气或氮气吹扫,清除焊渣、铁锈等杂质,防止杂质进入阀腔划伤密封面。以DN200的焊接截止阀为例,若管道内壁残留0.5mm的焊瘤,在阀门启闭时可能造成密封面拉伤,导致泄漏率上升30%。此外,需使用激光对中仪校准阀门与管道的同轴度,偏差应控制在≤1mm/m,避免焊接应力导致阀体变形。
3. 焊接材料与工艺选定
根据阀门材质选择匹配的焊材:
- 碳钢阀门:采用E4315焊条,焊接前需预热至150-200℃,层间温度控制在200-250℃;
- 不锈钢阀门:选用ER316L焊丝,配合98%Ar+2%O₂的混合气体保护,避免氧化;
- 异种钢焊接(如碳钢管道与不锈钢阀门):需使用25-13镍基焊材,通过过渡层降低热裂纹风险。
焊接电流应控制在焊材说明书推荐值的80%-90%,例如DN100阀门焊接时,电流宜为120-140A,避免因电流过大导致阀体局部过热变形。
二、焊接工艺控制:精准操作保障密封
1. 根部焊接技巧
根部焊道是防止泄漏的关键,需采用氩弧焊(TIG)打底,确保单面焊双面成型。以DN80阀门为例,焊接时需将氩气流量控制在8-12L/min,喷嘴直径8mm,钨极伸出长度3-5mm,使熔池清晰可见。根部间隙应控制在2-3mm,过窄易导致未熔合,过宽则增加焊接变形风险。
2. 层间温度与焊接顺序
多层多道焊时,层间温度需严格控制在200℃以下(碳钢)或150℃以下(不锈钢),防止晶粒粗化降低韧性。焊接顺序应遵循“对称分段退焊法”,例如DN150阀门焊接时,将焊缝分为4段,每段长度100mm,按1-3-2-4顺序施焊,减少焊接应力集中。
3. 焊后热处理与无损检测
碳钢阀门焊接完成后需进行620±10℃的消氢处理,保温2小时后缓冷,消除氢致裂纹风险。不锈钢阀门则需进行固溶处理(1050-1100℃保温30分钟后水淬),恢复耐腐蚀性能。焊缝需100%进行射线检测(RT)或超声波检测(UT),符合JB/T4730标准Ⅱ级合格,确保无气孔、夹渣等缺陷。
三、调试规范:从启闭测试到密封验证
1. 手动启闭测试
阀门安装后需进行3次全行程启闭测试,记录操作力矩:
- 碳钢阀门:启闭力矩应≤1.5倍额定值(如DN50阀门额定力矩50N·m,测试值≤75N·m);
- 不锈钢阀门:因材料弹性模量较低,启闭力矩可放宽至2倍额定值。
若力矩超标,需检查阀杆弯曲度(应≤0.05mm/m)或密封面是否卡滞。
2. 密封性验证
采用气泡检测法(适用于低压工况)或压力衰减法(高压工况):
- 气泡检测:在阀门出口侧涂抹肥皂水,缓慢升压至1.1倍设计压力,保持5分钟,若气泡产生速率≤1个/分钟,则判定合格;
- 压力衰减法:充压至设计压力后关闭阀门,24小时内压力降应≤1%设计压力。例如,PN160的阀门在16MPa压力下,24小时压力降≤0.16MPa即为合格。
3. 动作灵活性校准
对于电动或气动焊接截止阀,需调试执行器行程与阀门开度匹配:
- 电动阀门:通过限位开关调整,确保全开时阀瓣与阀座间距为公称通径的1/4(如DN100阀门间距25mm);
- 气动阀门:调整气源压力至0.4-0.6MPa,测试全行程时间应符合设计要求(如DN80阀门启闭时间≤8秒)。
四、日常维护:从预防性检查到故障排除
1. 运行参数监控
建立阀门运行档案,记录启闭次数、介质温度及压力波动:
- 启闭次数:碳钢阀门累计启闭≤5000次需大修,不锈钢阀门可延长至8000次;
- 温度波动:若介质温度频繁超过设计值(如设计温度450℃,实际达500℃),需缩短维护周期至原计划的50%;
- 压力冲击:当系统压力波动>20%设计压力时,需检查阀门是否出现振动或泄漏。
2. 密封面维护
每运行2000小时或每年至少进行一次密封面检查:
- 轻度磨损(划痕深度<0.05mm):采用氧化铝研磨膏(粒度W20)手动研磨,恢复密封性;
- 重度磨损(划痕深度≥0.1mm):需更换阀瓣或阀座,新密封面粗糙度应≤Ra0.4μm;
- 腐蚀修复:对于不锈钢阀门,可用激光熔覆技术修复腐蚀区域,熔覆层硬度≥HRC45。
3. 常见故障处理
- 泄漏:若填料处泄漏,可紧固填料压盖螺栓(力矩控制在额定值的80%-90%);若阀体泄漏,需检查焊缝是否开裂,必要时进行补焊;
- 启闭卡滞:分解阀门清理阀腔内杂质,检查阀杆螺纹是否磨损(磨损量>0.5mm需更换);
- 执行器故障:电动阀门需检查接触器触点是否烧蚀,气动阀门需清理气源三联件(过滤器、减压阀、油雾器),确保气源清洁度达到ISO8573-1:2010 Class4标准。
焊接截止阀的安装与维护需遵循“精准安装、严格调试、预防维护”的原则,通过工况匹配、焊接工艺控制、密封性验证及定期检查等措施,可显著延长阀门使用寿命,降低系统非计划停机风险。在实际操作中,技术人员需结合阀门材质、介质特性及运行参数,灵活应用上述技巧,实现焊接截止阀的***、安全运行。
- 下一篇:焊接截止阀在工业管道中的关键作用